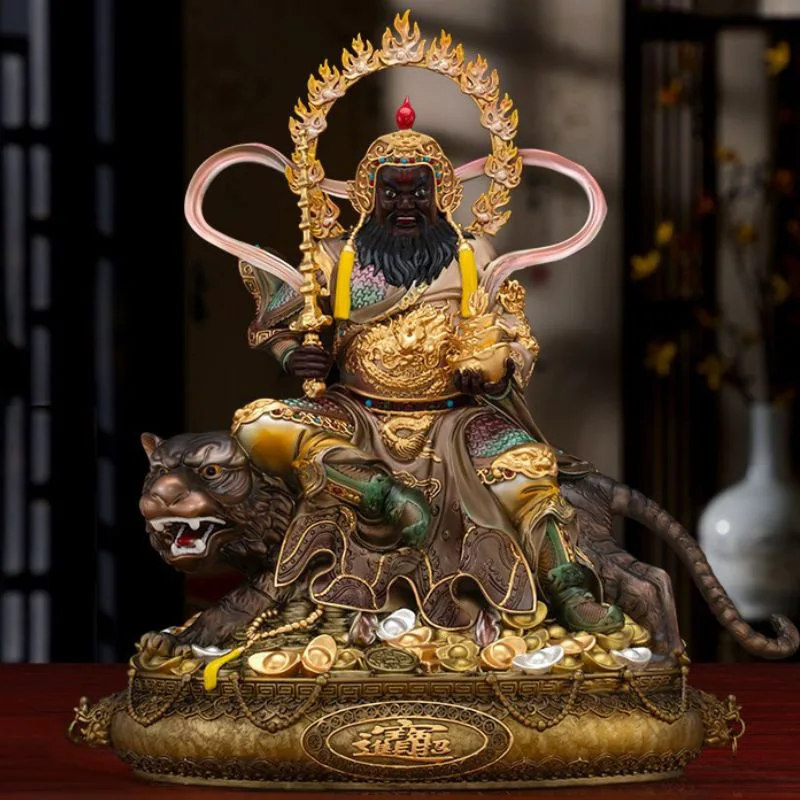
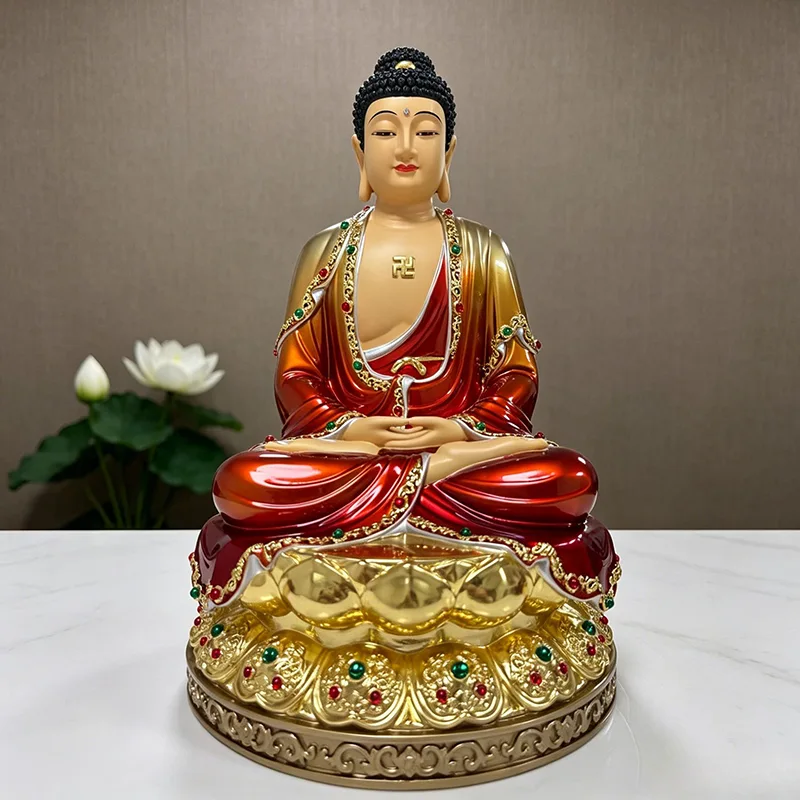
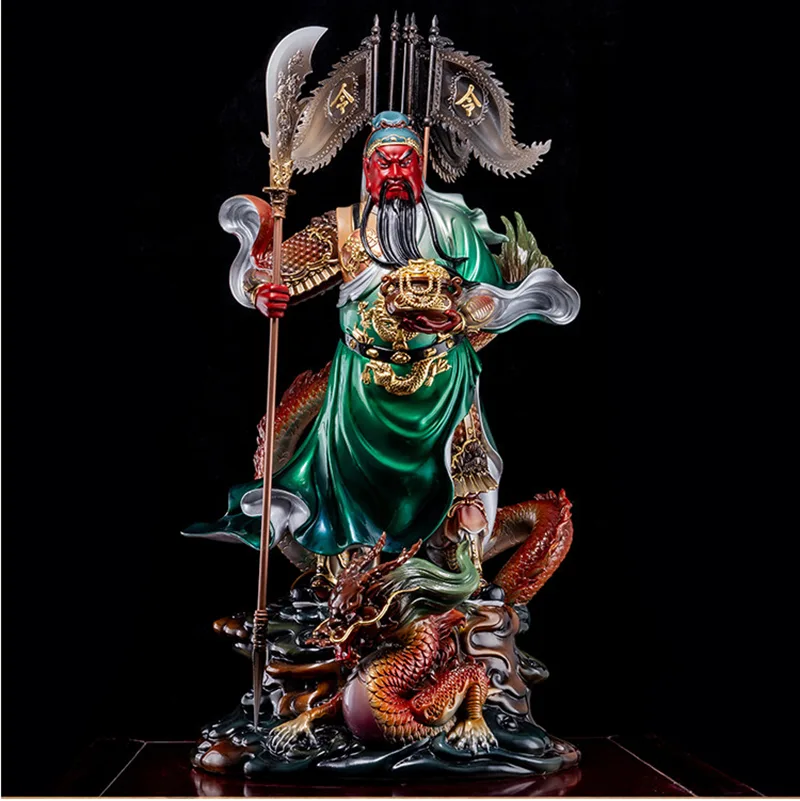
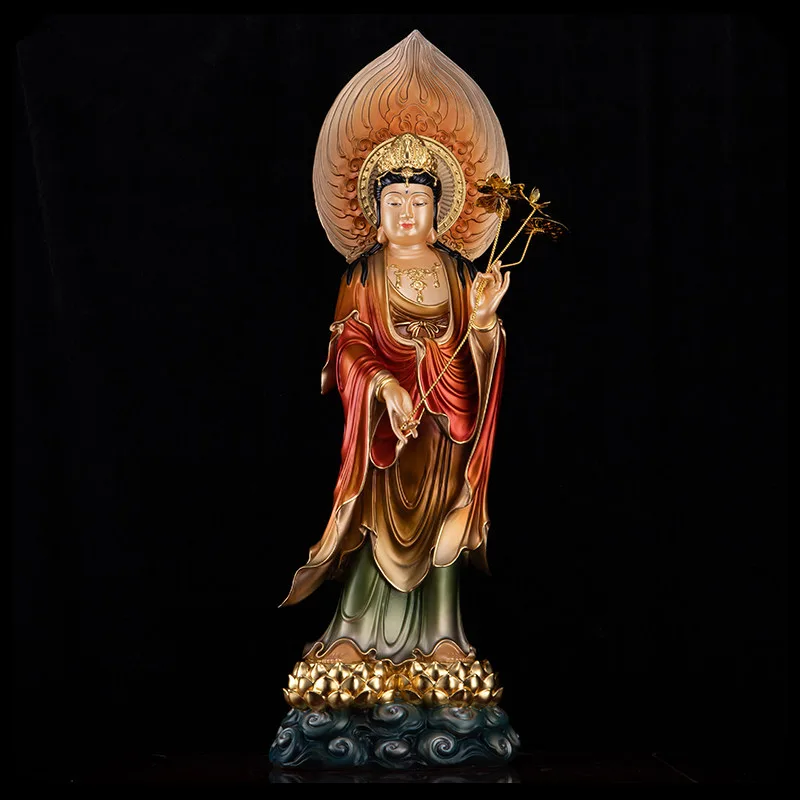
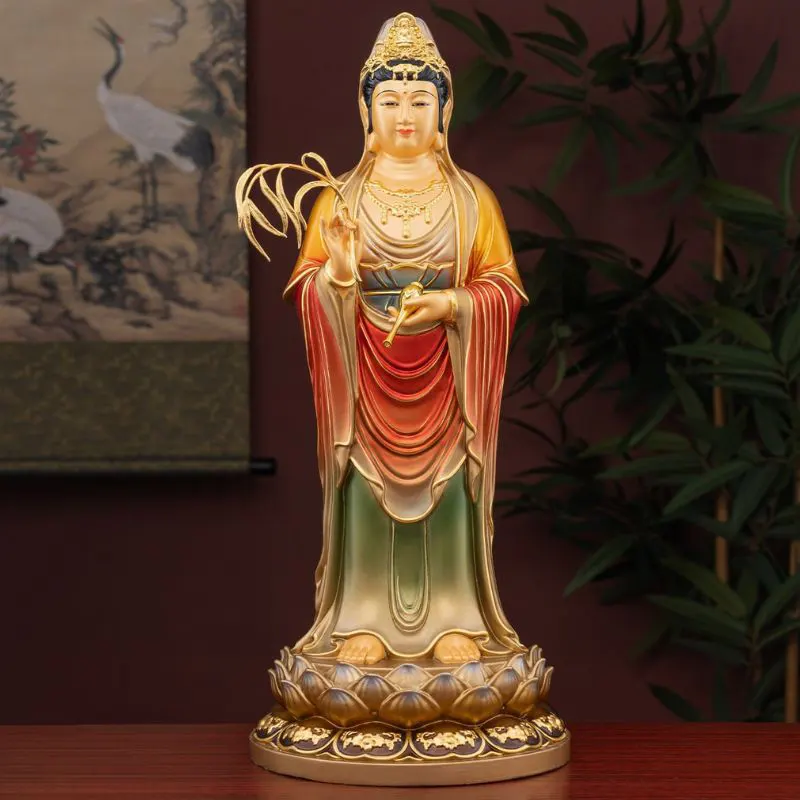
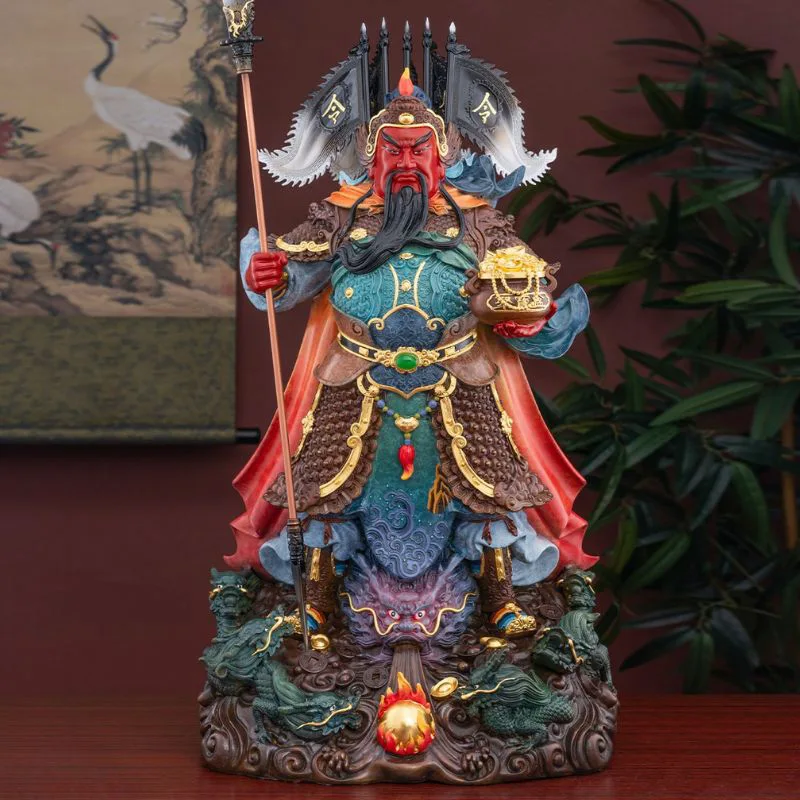
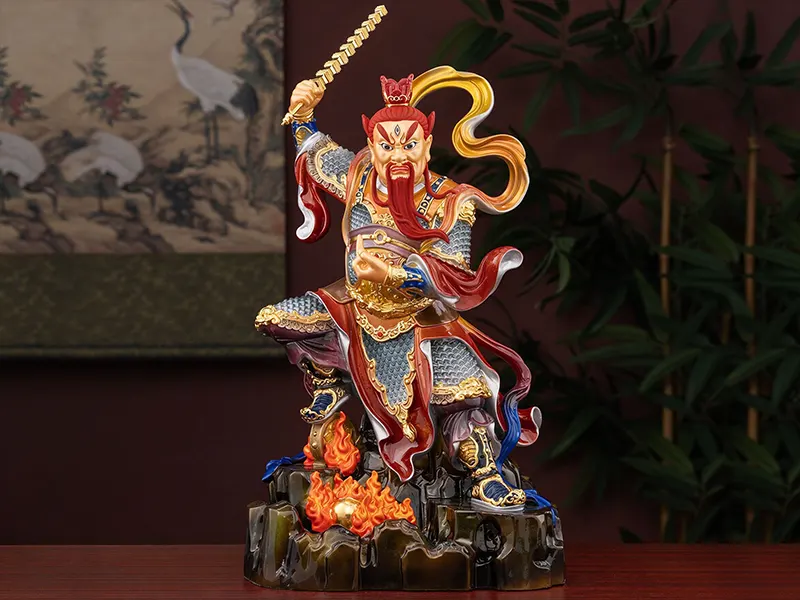
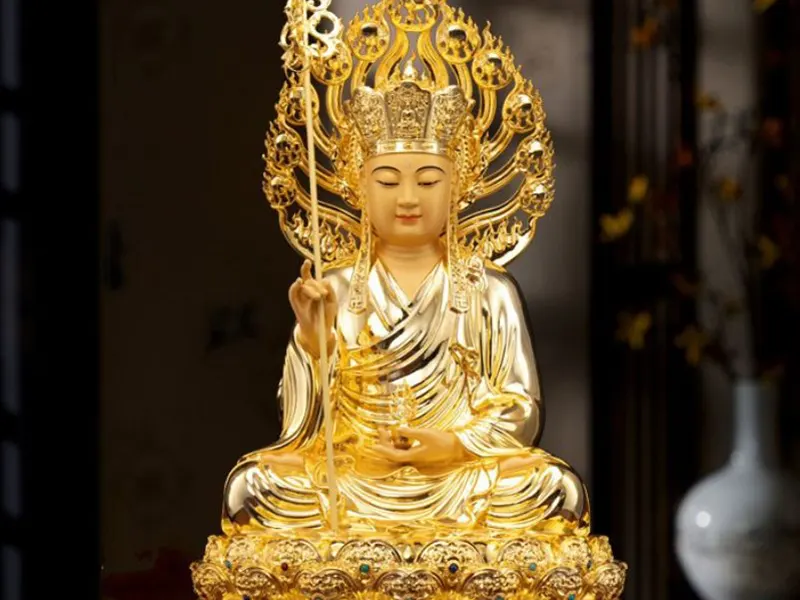
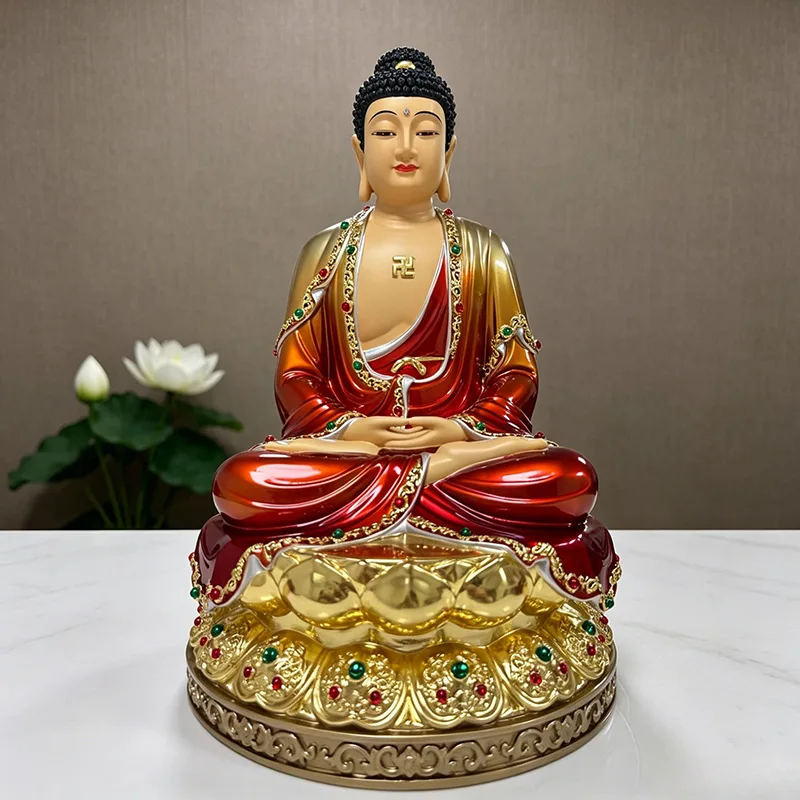
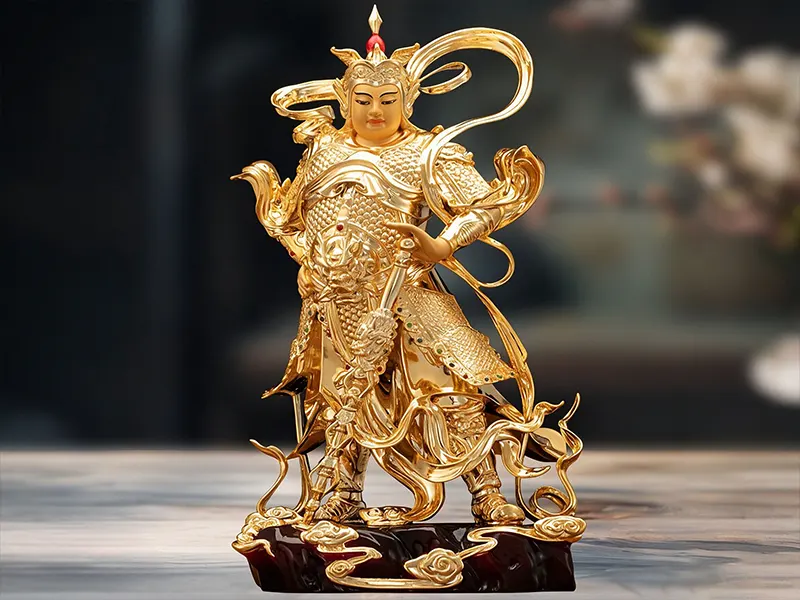
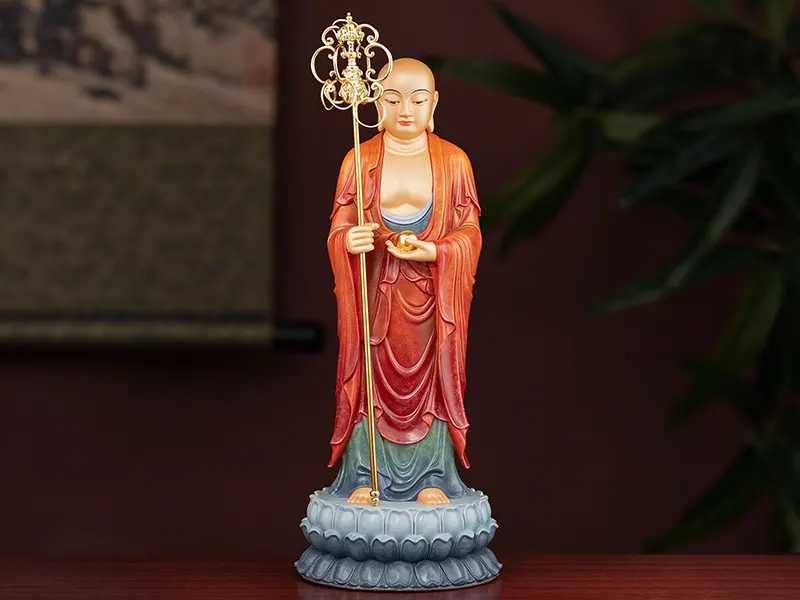
Skapandet av enbrass Buddha statueär en konstform som kombinerar årtusenden av visdom med mästerligt hantverk. Bland de olika gjutningsmetoderna är gjutning av förlorad vax (även känd som investeringsgjutning) allmänt erkänd som den mest lämpliga tekniken för att producera mässingsgudomsstatyer med komplexa former och intrikata detaljer. FuHui Veyly, en direkt fabrik som specialiserat sig på anpassade Buddha-statyer i mässing, har ärvt och förnyat denna uråldriga metod. Den här artikeln ger en detaljerad genomgång av hela processen för gjutning av förlorat vax och viktiga tekniska överväganden för att tillverka tempelbronsstatyer.
Vad är Lost-Wax-gjutning?
Gjutning av förlorat vax går tillbaka till vår- och höstperioden (ca 770–476 f.Kr.) och står som en av det antika Kinas mest betydande bronsgjutningstekniker. Kärnprincipen är okomplicerad: en modell är gjord av bivax eller paraffinvax, sedan belagd med eldfasta material för att bilda en form. Vid uppvärmning smälter vaxet och rinner ut och lämnar ett ihåligt hålrum. Smält metall hälls sedan i denna hålighet och när den väl kylts är gjutningen klar. Denna metod utmärker sig för att producera mycket komplexa former, och troget replikerar varje fin detalj i den ursprungliga vaxmodellen i metall.
Den kompletta processen för gjutning av förlorat vax för gudomsstatyer i mässing
Steg 1: Skulptering av lera
Skulptören börjar med att forma den ursprungliga formen av gudomsstatyn i lera, baserat på ritningar, fotografier eller skisser från kunden. Detta är det mest konstnärligt krävande steget i hela processen – skulptören måste exakt fånga Buddhas medkännande uttryck, värdiga hållning och andliga väsen. För Vajrayana (tantriska) statyer krävs strikt efterlevnad av ikonometriska proportioner, som specificeras i klassiska texter som Sutran av proportioner – som täcker ansiktsförhållanden, mudrahandpositioner och relativa dimensioner av olika kroppsdelar. Lermodellen måste godkännas av beställaren innan man går vidare till nästa steg.
Steg 2: Tillverkning av silikonform och vaxmönster
När lermodellen är godkänd tillverkas en silikonform av den. Smält paraffinvax (smältpunkt ca 60–70°C) injiceras i silikonformen och efter kylning avlägsnas vaxmönstret försiktigt. Detaljnivån i vaxmönstret avgör direkt den slutliga kvaliteten påstaty i mässing– varje ansiktsuttryck, klädveck, smyckenspärla och halo-prydnad måste fångas exakt i vax. Detta steg kräver extremt exakt temperaturkontroll och noggrann hantering.
Steg 3: Skalbyggnad (investering)
Vaxmönstret doppas upprepade gånger i en eldfast slurry (en blandning av lera och fin kvartssand) och beläggs med stuckatur, lager för lager – vanligtvis 6 till 8 lager totalt. Varje lager måste lufttorkas och härdas innan nästa appliceras, vilket gradvis bildar ett tjockt, hårt keramiskt skal runt vaxet. Denna process tar vanligtvis flera dagar till en hel vecka.
Steg 4: Avvaxning och ugnsbränning
Det investerade vaxmönstret (nu inneslutet i sitt keramiska skal) placeras i en högtemperaturugn och värms upp till cirka 800–1000°C. Vaxet smälter och rinner ut genom öppningar (stigare) och lämnar en ihålig keramisk form. Fortsatt bränning härdar skalet ytterligare samtidigt som det tar bort eventuellt kvarvarande vax och fukt, vilket säkerställer ett jämnt metallflöde under hällning. Detta steg är avgörande för att bestämma den slutliga gjutkvaliteten.
Steg 5: Högtemperaturhällning
Smält mässing (kopparhalt ≥95%, temperatur ca 1100–1200°C) hälls i den ihåliga keramiska formen. Den flytande metallen flyter under gravitationen för att helt fylla varje tomrum som lämnas av vaxmönstret. Hällningsprocessen måste utföras i en kontinuerlig rörelse för att undvika för tidig kylning, vilket kan resultera i ofullständig fyllning eller porositet.
Steg 6: Skalborttagning och slipning
Efter att mässingen har svalnat och stelnat, bryts det yttre keramiska skalet bort för att avslöja den grova gjutningen. Inre eldfast material tas också bort. Bronsstatyns yta genomgår sedan grovslipning följt av finslipning för att ta bort gjutportar, grader och skiljelinjer. Detta steg måste utföras med försiktighet för att undvika att skada känsliga detaljer.
Steg 7: Svetsning & montering
Stora statyer gjuts vanligtvis i flera separata delar (t.ex. huvud, bål, armar, halo, lotusbas) och svetsas sedan samman. Efter svetsning är fogarna noggrant bearbetade och polerade för att säkerställa strukturell integritet och ett sömlöst utseende.
Steg 8: Ytbehandling
Beroende på kundens önskemål kan olika ytbehandlingar användas:
1. Antik patina: Kemisk oxidation eller manuella åldringstekniker för att uppnå ett använt, klassiskt utseende.
2. Bladguldförgyllning: Applicera rent bladguld över en lackbas för en majestätisk, helig finish.
3. Mercury-Gilding (Amalgam Gilding): En traditionell teknik där ett guld-kvicksilver amalgam appliceras och bränns, vilket resulterar i ett hållbart, långvarigt guldlager.
4. Polykrom målning: Mineralbaserade pigment applicerade enligt rituella specifikationer för rik, livfull färg.
5. Värmefärgning (termisk oxidation): Kontrollerad uppvärmning av bronsytan för att producera en mängd olika färgeffekter.
Kärnfördelarna med Lost-Wax-gjutning
Gjutning av förlorat vax utmärker sig när det gäller att återge exceptionellt fina skulpturala detaljer – oavsett om det är Buddhas ansiktsuttryck, mudra-handgester, haloornamentik eller rituella redskap, alla är exakt återgivna. Detta gör det till den föredragna processen för anpassade gudomsstatyer i mässing, särskilt för tempel och buddhistiska salar som kräver hög precision i ikonografi. Jämfört med sandgjutning, erbjuder förlorad vaxgjutning överlägsen ytfinish, bättre dimensionsnoggrannhet och förmågan att gjuta mer komplexa former.
Nyckeltekniska parametrar för Lost-Wax-gjutning av Buddha-statyer i mässing
Antik patina, bladguld förgyllning, kvicksilverförgyllning, polykrom målning, värmefärgning
Dimensionell tolerans
±1–3 cm (normalt för handgjord gjutning)
FuHui Veyly bevarar inte bara den tusenåriga traditionen för gjutning av förlorat vax utan integrerar den också med modern precisionsgjutningsteknik – behåller kärnan av traditionellt hantverk samtidigt som dimensionsnoggrannheten och ytkvaliteten förbättras. Vår fabrik ligger i Huizhou, Guangdong, och vi välkomnar varmt kunder från Taiwan, Malaysia och runt om i världen för att besöka och bevittna den fullständiga förvandlingen av en mässingsgudomsstaty från vaxmönster till färdigt mästerverk.
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies.Sekretesspolicy